
Напоминание информации



Sep 09, 2026
Распорное устройство, иногда называемое раскряжевочной машиной для муфт или навинчивающейся машиной, применяет контролируемый крутящий момент для свинчивания или развинчивания резьбовых соединений обсадных труб и труб. Когда он начинает выходить из строя, первым признаком обычно не является блокировка или поломка детали. Это график крутящего момента, который больше не соответствует диаграмме: машина останавливается при правильном количестве оборотов, но конечный крутящий момент на 10 процентов ниже, чем у предыдущего соединения, или соединение проворачивается на четверть оборота после остановки шпинделя.
Многие нефтепромысловые соединения соответствуют допускам резьбы API 5B и соответствуют диаграмме моментов затяжки для конкретного соединения. Раскряжевочный агрегат является частью этой измерительной цепи. Та же самая картина повторяется во многих магазинах: раскряжевочный узел постепенно терял точность крутящего момента, зажимное сцепление или соосность . Труба, муфта и резьбовая смазка соответствуют техническим характеристикам; машина является переменной. В этой статье наиболее распространенные проблемы раскряжевочных агрегатов представлены практическими решениями, начиная с диагностики и заканчивая калибровкой, обслуживанием и выбором оборудования. Для более подробного ознакомления с тем, как эти машины развивают крутящий момент, прочитайте это объяснение Выходной крутящий момент и принципы свинчивания в муфтовом распорном узле .
Опыт работы на полу обычно указывает на пять групп неисправностей: дрейф датчика крутящего момента, износ зажима и вставки, нестабильность гидравлического давления, несоосность шпинделя и ошибки управления или программы. Они не всегда разделены. Проскальзывание челюсти в одном шарнире может привести к скачку крутящего момента, похожему на неисправность преобразователя, а смещенный шпиндель может привести к запуску каждой муфты под углом.
| Проблема | Что ты видишь | Обычная причина | Первое решение |
|---|---|---|---|
| Дрейф датчика крутящего момента | Конечный крутящий момент падает или возрастает между одинаковыми соединениями. | Смещение нуля тензодатчика, поврежден кабель, неправильное усиление | Повторное обнуление при рабочей температуре; проверить с помощью отслеживаемой основной ячейки |
| Износ кулачков и вставок | Труба или муфта проворачивается внутри губок; зачетные линии на ОД | Изношенные пластины, неправильный радиус матрицы, низкое давление зажима. | Заменить вкладыши; проверить радиус; установить давление зажима по наружному диаметру трубы |
| Нестабильность гидравлического давления | Скачки или падения крутящего момента при одной и той же настройке давления | Воздух в контуре, изношен предохранительный клапан, горячее масло. | Удаление воздуха; сервисный предохранительный клапан; контролировать температуру масла |
| Несоосность шпинделя | Соединение начинается под углом; первые нити повреждены | Износ конуса шпинделя, ослабленная головка, неправильная направляющая | Запустите тестовую панель; проверить конусный контакт; повторно затянуть сборку |
| Ошибка управления или программы | Машина останавливается рано или поздно; неправильный счёт поворотов | Неправильный номер резьбы, остаточное смещение, дрейф энкодера. | Проверьте программу; четкие смещения; проверьте энкодер на обоих концах хода |
Ошибки крутящего момента являются самыми дорогостоящими, поскольку они могут скрыть плохое соединение. Поврежденный датчик может считывать заданный крутящий момент, в то время как фактическое соединение затянуто недостаточно. В результате соединение оставляет станцию ниже требуемого уровня подпитки. Лучшая контрмера — записать полную кривую зависимости крутящего момента от поворота и сравнить ее форму со схемой соединений, а не только с окончательным числом. Изменение состава резьбовой смазки также приводит к изменению трения, поэтому окно крутящего момента действительно только для состава, указанного в таблице.
Неисправности зажима обычно заметны. Блестящие следы вокруг наружного диаметра трубы, вращение внутри губок или труба, которая начинает прогибаться в погрузчике, означают, что радиус вставки или давление зажима неправильны. Неисправности гидравлической системы могут выглядеть как неисправности крутящего момента, когда масло холодное, загрязненное или перегрето. Ошибки выравнивания наиболее опасны, поскольку повреждение происходит в первых двух потоках; к тому моменту, когда график крутящего момента выглядит ненормальным, муфта уже имеет перекрестную резьбу.
Перед заменой деталей проведите раскряжевочный агрегат в последовательности, позволяющей отделить ошибки измерения от механических ошибок. Цель — выявить первый сбой в цепочке, а не ту часть, которая в результате оборвалась.
Внезапный скачок в конце цикла свинчивания означает, что плечо соприкасается до того, как будет достигнута опорная поверхность. Плоская зона посередине означает, что труба может скользить в зажимах. Плавная, но все более крутая кривая обычно указывает на сжатие резьбовой смазки, а не на повреждение резьбы. Эти кривые можно сравнивать напрямую, поскольку энкодер компенсирующего устройства и датчик крутящего момента записывают одни и те же данные, необходимые отделу контроля качества.
Переключение – это момент, когда возникает большинство ошибок компенсирующего устройства. Другой размер корпуса, новый тип соединения или более низкий целевой крутящий момент могут выглядеть правильно на экране управления, тогда как физическая настройка неверна. Изготовление одного эталонного соединения после переналадки позволяет выявить эти ошибки до начала производства. Последовательность описана более подробно в этом руководстве по Процедуры переналадки и контроля крутящего момента на токарном станке с раскряжевочным агрегатом .
Профилактическое техническое обслуживание дает наибольший эффект, когда раскряжевочное устройство рассматривается как измерительный инструмент, а не просто гидравлическая машина. Краткий ежедневный контрольный список предотвращает возвращение большинства распространенных проблем.
Вязкость масла меняется в зависимости от температуры, поэтому калибровка холодной машины может внести систематическую ошибку в прогретый производственный цикл. Датчик крутящего момента, кабель, усилитель и дисплей следует проверять с помощью главного датчика крутящего момента, предназначенного только для калибровки. Практический интервал зависит от количества смен и тяжести работы; многие цеха повторяют эталонное соединение в начале каждой смены и ежемесячно проводят полную проверку мастер-ячейки.
Изношенные или неправильные вставки губок являются наиболее распространенной причиной проблем, связанных с раскряжевочным устройством. Радиус вставки должен соответствовать фактическому наружному диаметру трубы, а не номинальному размеру, указанному в файле проекта. Тонкостенные НКТ приобретут овальную форму до того, как сдвинется показание крутящего момента, если давление зажима установлено для более тяжелой обсадной колонны. Маркировка пластин по радиусу и отказ от использования изношенных матриц — недорогой способ избежать дорогостоящего повреждения резьбы.
Несоосность шпинделя легко игнорировать, поскольку она развивается медленно. Тестовая планка и циферблатный индикатор покажут, находится ли торец шпинделя под прямым углом к оси зажима. Вместо визуальной проверки следует использовать допуск производителя станка, поскольку первая резьба может быть повреждена на доли миллиметра.
Если те же проблемы возникнут снова после полного цикла технического обслуживания, раскряжевочное устройство может больше не иметь той жесткости, разрешения управления или регистрации данных, которые необходимы для набора соединений в вашем магазине. Выбор должен основываться на диапазоне крутящего момента, диаметре шпинделя, системе зажима и функциях управления, обеспечивающих повторяемость переключения.
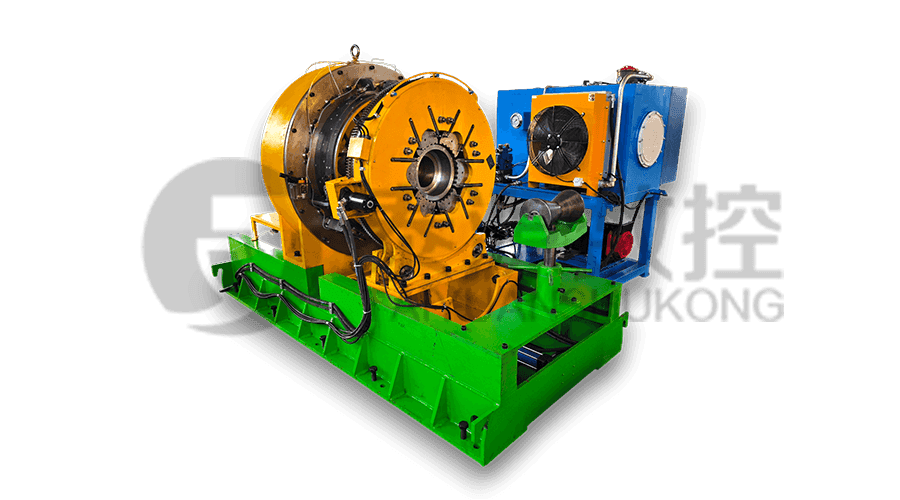
Для цехов, занимающихся сборкой и развинчиванием муфт обсадных и насосно-компрессорных труб, пример машины, спроектированной с использованием контролируемого гидравлического крутящего момента и зажима на основе штампа, представляет собой навинчивающийся станок для раскряжевки муфт обсадных и насосно-компрессорных труб TYSKNKJ-100. Это дает оператору четкое считывание крутящего момента и оборотов, а это именно то, что необходимо для проведения диагностики.
Для более широкого сравнения типов машин прочтите руководство по выбор распиловочного агрегата обсадных и насосно-компрессорных труб токарного станка прежде чем сделать выбор между автономным устройством для раскряжевки, комбинированным станком для нарезания резьбы и раскряжевки и устройством, которое позже будет интегрировано в производственную линию.
Несмотря на правильный диагноз, некоторые неисправности раскряжевочного устройства приводят к повреждению резьбы на трубах, пригодных для использования в противном случае. Утилизация каждого поврежденного конца трубы обходится дорого, особенно в небольших партиях. Специально созданный токарный станок для обработки масляных труб может повторно нарезать или восстановить профиль резьбы с той же точностью, что и исходная обработка. Токарный станок для обработки нефтяных труб TYSK1355 — это машина, предназначенная для ремонта и повторной механической обработки.
Если основная проблема заключается в ручном обращении, а не в точности крутящего момента, автоматизированная линия соединения исключает наиболее изменчивую часть процесса: перемещение трубы и муфты в распорное устройство и из него вручную. Интеллектуальная производственная линия муфт объединяет свинчивание, проверку и регистрацию данных, поэтому кривая крутящего момента сохраняется для каждого соединения.
Проблема раскряжевки решается, когда машина может повторять один и тот же крутящий момент и результат поворота в пределах допуска на соединение. Начните с калибровки и дисциплины переключения. Если после этого машина не может поддерживать процесс, следующим шагом следует улучшить фиксацию детали, контроль крутящего момента или погрузочно-разгрузочные работы.
Связанные продукты
 Model:TYSK-630T Буровая труба, токарный станок с соединением и муфты
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 Модель:ТИСК-1355 Токарный станок нефтяной трубы
Станок оснащен системой ЧПУ FANUC со стабильной точностью обработки и гибкими функциями программирования, что гарантирует соответствие обрабатываемых деталей строгим отраслевым стандартам. Конструкция с высоким крутящим моментом и большой нагрузкой позволяет выдерживать длительную непрерывную работу и отличается высокой прочностью.
 Модель:TYSK-XQJ-550 Средний и большой Машина для снятия пленки ПТФЭ
Предназначен для обработки заготовок максимальным диаметром 550 мм и максимальной длиной 1000 мм. Мы также можем настроить в соответствии с потребностями пользователей. Удобное изменение скорости и толщины с помощью ЧПУ.
 Серия:ТЫСК-НКЖ Винт-машина/корпус и сцепление с трубкой
Машина использует гидравлический двигатель, механический плавающий механизм и определение крутящего момента в реальном времени, адаптируется к изгибу материала и предотвращает деформацию материала. Вспомогательные машины настроены для полуавтоматизации.
 Решения для длинных и тяжелых материалов Механизм автоматической загрузки и разгрузки для резьбы трубки
Специальный режим гибкой поддержки позволяет эффективно снизить влияние изгиба заготовки на обработку и повысить производительность. Точно соответствует нашему токарно-винторезному станку.
 Модульная дробилка железной стружки Высокая прочности дробилка для чипа
Лезвия изготовлены из высокопрочных материалов и разумно расположены на выходе из стружеотвода, чтобы разбить комки железной стружки. Уменьшите риск отката и улучшите использование рамы отходов.
 Серия:ТИСК-ХБ Полуавтоматическая износостойкая сварщик полосы
Применимо к ARNCO 100XT, 200XT, 300XT. Поддержка наплавочной сварки порошковой или сплошной проволокой φ1,2-2,0. Может быть оснащен сваркой с распылением одним пистолетом и сваркой с распылением двойным пистолетом двумя способами. Поддержка управления системой ПЛК или ЧПУ.
