
Напоминание информации



Aug 19, 2026
Прежде чем муфта поступит в эксплуатацию, последнее слово в вопросе о том, насколько хорошо собрана резьба, остается за одной машиной: раскряжевочным устройством. Он затягивает муфту на обсадную трубу или трубу с контролируемым крутящим моментом, и когда этот крутящий момент неправильный, отказ часто проявляется только после того, как соединение введено в эксплуатацию. Основные компоненты раскряжевочного агрегата определяют его точность, срок службы и стоимость эксплуатации. , и каждый заслуживает тщательного изучения перед покупкой.
Раскряжевочный агрегат проще в ежедневном обслуживании, чем токарно-винторезный станок, но задействованные силы велики, а допустимая погрешность невелика. Агрегат, который обеспечивает крутящий момент, превышающий спецификации на несколько процентов, может привести к повреждению, которое в данный момент незаметно, а в дальнейшем будет дорогостоящим. В таблице ниже перечислены основные группы компонентов; в последующих разделах объясняется, что делает каждый из них и как это влияет на производство.
| Группа компонентов | Основная функция | Почему это важно |
|---|---|---|
| Структура рамы и реакции крутящего момента | Поглощает реактивный момент и обеспечивает выравнивание рабочих элементов. | Контролирует постоянство крутящего момента и срок службы машины |
| Крутящая головка | Захватывает и вращает трубу или муфту | Устанавливает максимальный крутящий момент и размер трубы. |
| Резервный ключ | Удерживает противоположный конец соединения | Предотвращает проскальзывание и повреждение резьбы. |
| Гидравлический силовой агрегат | Обеспечивает давление и поток для вращения и зажима. | Определяет пиковую производительность и стабильность в течение смены |
| Измерение и контроль крутящего момента | Измеряет и регулирует крутящий момент свинчивания | Определяет точность и соответствие |
| Электрическое управление и HMI | Запускает цикл, сохраняет рецепты, записывает данные. | Влияет на безопасность, отслеживаемость и время переналадки |
| Вспомогательные системы | Нанесение смазочных материалов, смазка, охлаждение, безопасность | Увеличение времени безотказной работы и качества соединения |
Распрямляющий блок генерирует крутящий момент, а удерживающая его конструкция поглощает равную и противоположную реакцию. Если рама недостаточно жесткая, соосность между динамометрической головкой и опорным ключом меняется во время цикла, и крутящий момент, регистрируемый системой управления, больше не соответствует тому, что фактически испытывает резьба.
В хорошо сконструированных агрегатах используется тяжелое чугунное основание или сварная стальная конструкция с внутренними ребрами и секциями со снятыми напряжениями. Критической геометрией является ось между моментной головкой и опорным ключом: они должны оставаться концентрическими при максимальной нагрузке . Рама с болтовым креплением, которая со временем может ослабнуть, снижает точность крутящего момента, поэтому предпочтительнее использовать цельную или прецизионно обработанную конструкцию. При сравнении машин масса и жесткость рамы говорят больше, чем только номинальный крутящий момент.
Моментная головка захватывает один элемент соединения и вращает его. Его тремя основными частями являются шпиндель, привод и зажимные губки.
Шпиндель представляет собой вал большого диаметра, установленный на подшипниках, воспринимающих радиальные и осевые нагрузки. Диаметр его отверстия определяет наибольший наружный диаметр трубы или муфты, которая может пройти через головку, поэтому отверстие шпинделя является первой характеристикой, которую следует сравнивать с вашим ассортиментом продукции. За шпинделем гидромотор и редуктор увеличивают крутящий момент до номинального значения.
Захват – это то, где становится видно качество машины. Губки с гидравлическим приводом или плашки скользящего типа плотно прилегают к заготовке и передают крутящий момент на соединение. Вставки губок подбираются в соответствии с материалом трубы; изношенная или несоответствующая вставка приводит к проскальзыванию, а проскальзывающая губка — самый быстрый способ нарезать резьбу премиум-класса. Усилие зажима также должно быть ограничено, чтобы захват не раздавил тонкостенную трубку.
Опорный ключ удерживает противоположную сторону соединения во время вращения динамометрической головки. В распорочном устройстве обсадных и насосно-компрессорных труб используется полноповоротный или сегментный захватный узел, приводимый в движение гидравлическими зажимными цилиндрами.
Опорный захват должен быть по крайней мере таким же сильным, как максимальный крутящий момент машины, потому что любое проскальзывание здесь означает, что труба вращается, а не затягивается соединение. . Зажимы также должны равномерно распределять усилие, чтобы они не оставляли следов на теле трубы и не придавали овальную форму тонкостенным трубкам, поэтому комплекты зажимов подбираются в соответствии с наружным диаметром и толщиной стенки каждого размера трубы.
Гидравлический силовой агрегат подает энергию как для вращения, так и для зажима: электродвигатель, насос, резервуар, коллекторы управления, предохранительные клапаны и аккумуляторы.
Аккумуляторы имеют значение, потому что пиковый крутящий момент непостоянен. Они накапливают энергию во время простоя и высвобождают ее во время цикла подпитки, позволяя насосу меньшего размера обеспечивать тот же пиковый крутящий момент. Настройка клапана контролирует плавность нарастания крутящего момента; резкий шаг может сотрясти резьбу и вызвать истирание.
Управление теплом является производственной проблемой. Непрерывная работа повышает температуру масла, что приводит к его разжижению и смещению показаний давления. Маслоохладитель и резервуар правильного размера поддерживают систему в стабильном температурном диапазоне, и эта стабильность делает контур управления крутящим моментом более стабильным в конце смены.
Измерение крутящего момента отличает мощную машину от точной. В системах Direct используется датчик нагрузки или датчик крутящего момента на трансмиссии; Косвенные системы рассчитывают крутящий момент по гидравлическому давлению на двигателе. Прямое измерение является более точным, поскольку исключает влияние трения и температуры в гидравлическом контуре, и оно предпочтительнее, когда требуются документированные значения крутящего момента.
Контур управления управляет свинчиванием в виде последовательности: контакт, линейное изменение крутящего момента, окончательное удержание и отпускание. Некоторые операции требуют управления только крутящим моментом; другим требуется контроль крутящего момента и поворота, при котором система отслеживает угол вращения и может обнаружить пересечение резьбы. Хороший контроль постоянно удерживает верхний и нижний пределы крутящего момента, сохраняя при этом скорость цикла, достаточную для скорости линии.
Для нефтепромысловых труб документально подтвержденные эксплуатационные характеристики являются частью приемки продукции. Магазины, эксплуатирующие обсадные трубы и насосно-компрессорные трубы API 5CT, обычно проверяют Требования соответствия API 5CT перед принятием записей крутящего момента агрегата.
При изменении графика между размерами обсадных труб агрегат контроль крутящего момента и поведение при переключении определяет, сколько времени простоя стоит при каждом изменении размера.
ПЛК управляет циклом: зажим, позиционирование, изменение крутящего момента, завершение и освобождение. HMI отображает целевой крутящий момент, достигнутый крутящий момент, количество циклов и сигналы тревоги, а также сохраняет рецепты для труб разных размеров. Ввод рецепта вместо поворота ручного клапана устраняет большинство зависящих от оператора отклонений в качестве соединения.
Электрическая система также выполняет функцию безопасности: запуск двумя руками, блокировка защитных устройств, аварийная остановка и автоматическое отключение при превышении предела крутящего момента. Регистрация данных и подключение к сети позволяют отслеживать параметры сборки каждого соединения, что все чаще требуется при аудите качества.
Вспомогательные компоненты не создают крутящий момент, но они решают, будет ли машина работать полную смену без перерывов.
Резьбовая смазка защищает поверхность резьбы и контролирует трение. Автоматические аппликаторы пасты дозируют воспроизводимое количество пасты на каждый шов, в то время как ручное нанесение варьируется от оператора к оператору: слишком большое количество пасты может привести к чрезмерной затяжке, а слишком малое количество повышает риск истирания.
Коренные подшипники, коробка передач и поверхности скольжения нуждаются в постоянной подаче масла. Потеря смазки является наиболее распространенной причиной преждевременного выхода из строя подшипников в этих машинах, и ее обычно можно предотвратить. Система охлаждения поддерживает температуру масла в пределах диапазона, ожидаемого контуром управления.
Блокированные ограждения и механизмы отключения по крутящему моменту останавливают машину после нештатной ситуации. На предприятиях с более высокой производительностью раскряжевочное устройство подключается к конвейерам и погрузочному оборудованию, поэтому трубы перемещаются автоматически. При таком расположении станция становится одним элементом интеллектуальной производственной линии, которая координирует обработку, проверку и затяжку, а согласование ее ПЛК и время цикла имеют такое же значение, как и ее номинальный крутящий момент.
Группы компонентов сводятся к контрольному списку. Номинальный крутящий момент должен быть с запасом по сравнению с самым тяжелым соединением. Отверстие шпинделя должно освобождать самую большую муфту. Измерение крутящего момента должно быть прямым и документированным для работы, контролируемой API. Скорость смены зависит от кулачков и хранилища рецептов. Доступ для технического обслуживания определяет продолжительность ремонта.
Это критерии, по которым можно проводить любое сравнение. Руководство по выбору токарного станка для муфты обсадных и насосно-компрессорных труб. объясняет, как сопоставить их с конкретной производственной программой, чтобы решение основывалось на измеримых возможностях, а не на паспортных цифрах.
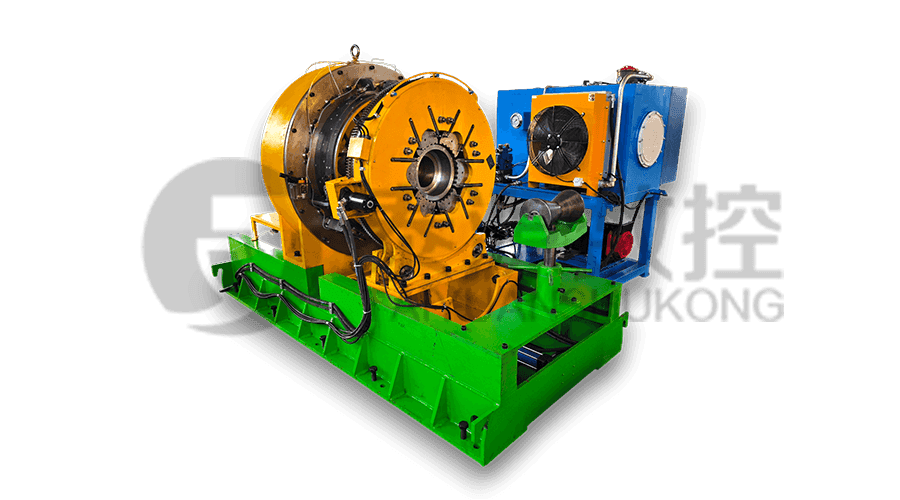
Одним из примеров таких решений, применяемых на практике, является устройство для распиловки обсадных и насосно-компрессорных труб серии TYSKNKJ-100, машина для навинчивания, построенная на основе контролируемого изменения крутящего момента, надежного захвата и быстрой замены. Он предназначен для заводов, которые обрабатывают обсадные и насосно-компрессорные трубы в производственных объемах и которым необходимо, чтобы установка выдерживала допуски в течение всей смены.
Раскряжевочное устройство выполняет одну, казалось бы, простую работу — свинчивание или развинчивание резьбового соединения с контролируемым крутящим моментом — и каждый основной компонент существует для того, чтобы сделать эту работу повторяемой. Рама воспринимает усилия, моментная головка и опорный ключ захватывают и вращаются, гидравлический блок подает мощность, система управления обеспечивает точность, а электрические и вспомогательные системы обеспечивают безопасность работы. Слабость любого компонента в конечном итоге проявляется в виде брака, доработок или незапланированного обслуживания.
В большинстве мастерских раскряжевочный агрегат планируют вместе с резьбонарезным станком: токарный станок нарезает резьбу, а раскряжевочный агрегат проверяет правильность сборки деталей. Токарный станок для соединения соединений бурильных труб охватывает режущую сторону одного и того же ассортимента продукции, и оба станка должны быть рассчитаны на одинаковый наружный диаметр трубы, тип соединения и производительность.
Связанные продукты
 Model:TYSK-630T Буровая труба, токарный станок с соединением и муфты
The machine adopts a FANUC CNC system with stable processing accuracy and flexible programming functions to ensure that the processed parts meet strict industry standards. The high torque and heavy-load design can cope with long-term continuous work and has strong durability.
 Модель:ТИСК-1355 Токарный станок нефтяной трубы
Станок оснащен системой ЧПУ FANUC со стабильной точностью обработки и гибкими функциями программирования, что гарантирует соответствие обрабатываемых деталей строгим отраслевым стандартам. Конструкция с высоким крутящим моментом и большой нагрузкой позволяет выдерживать длительную непрерывную работу и отличается высокой прочностью.
 Модель:TYSK-XQJ-550 Средний и большой Машина для снятия пленки ПТФЭ
Предназначен для обработки заготовок максимальным диаметром 550 мм и максимальной длиной 1000 мм. Мы также можем настроить в соответствии с потребностями пользователей. Удобное изменение скорости и толщины с помощью ЧПУ.
 Серия:ТЫСК-НКЖ Винт-машина/корпус и сцепление с трубкой
Машина использует гидравлический двигатель, механический плавающий механизм и определение крутящего момента в реальном времени, адаптируется к изгибу материала и предотвращает деформацию материала. Вспомогательные машины настроены для полуавтоматизации.
 Решения для длинных и тяжелых материалов Механизм автоматической загрузки и разгрузки для резьбы трубки
Специальный режим гибкой поддержки позволяет эффективно снизить влияние изгиба заготовки на обработку и повысить производительность. Точно соответствует нашему токарно-винторезному станку.
 Модульная дробилка железной стружки Высокая прочности дробилка для чипа
Лезвия изготовлены из высокопрочных материалов и разумно расположены на выходе из стружеотвода, чтобы разбить комки железной стружки. Уменьшите риск отката и улучшите использование рамы отходов.
 Серия:ТИСК-ХБ Полуавтоматическая износостойкая сварщик полосы
Применимо к ARNCO 100XT, 200XT, 300XT. Поддержка наплавочной сварки порошковой или сплошной проволокой φ1,2-2,0. Может быть оснащен сваркой с распылением одним пистолетом и сваркой с распылением двойным пистолетом двумя способами. Поддержка управления системой ПЛК или ЧПУ.
